A expansão acelerada do etanol de milho no Brasil tem colocado em operação plantas cada vez maiores, automatizadas e capazes de processar milhares de toneladas de grãos por dia.
Mas construir capacidade industrial é apenas uma parte do desafio. À medida que a escala aumenta, questões relacionadas à formação e retenção de pessoas, à integração entre tecnologias e à eficiência de cada etapa do processo passam a pesar cada vez mais no resultado das usinas.
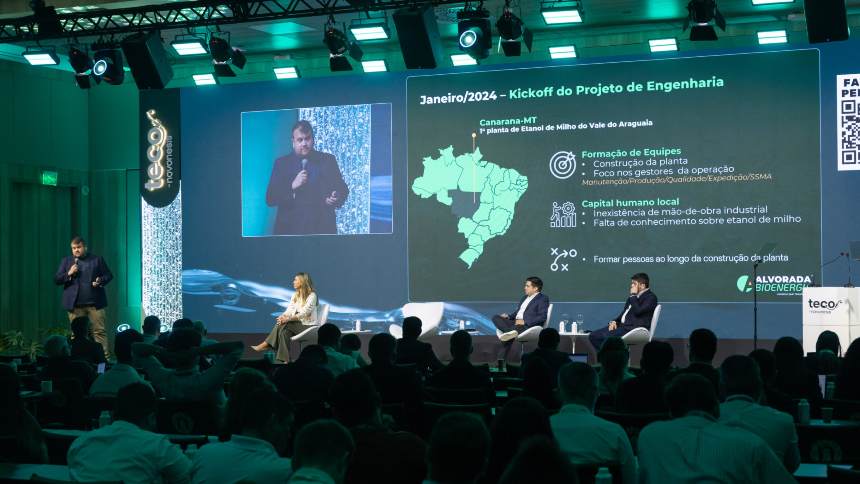
Esse foi o tema do painel “Desafios da operação em escala: Pessoas, processos, performance”, que fez parte da programação do TECO 2026, evento promovido pela Novonesis nesta semana em São Paulo (SP).
A discussão reuniu German Mangini, gerente de projetos da Alvorada Bioenergia, Diego Cadete, líder de negócios da vertical de agronegócio, bioenergia e bens de consumo da Siemens, e Hugo Morais, diretor de negócios da Katzen.
Sob perspectivas distintas, os três mostraram diferentes lados de uma mesma questão: uma planta de grande porte não ganha eficiência apenas porque foi projetada para produzir mais.
É preciso criar uma estrutura de gerenciamento de pessoas capaz de sustentar essa escala depois que a obra termina, que o diga German Mangini, da Alvorada Bioenergia, que relatou ter enfrentado esse desafio durante e depois da instalação da usina da companhia em Canarana (MS), que passou a operar no início deste ano.
A engenharia da planta, que tem capacidade de produzir 222 milhões de litros de etanol por ano, além de DDG e DDGS (sigla em inglês para grãos secos de destilaria) e óleo de milho, começou a ser estruturada em janeiro de 2024.
As obras tiveram início em março daquele ano e a partida da unidade ocorreu em janeiro de 2026. Agora, depois dos primeiros meses de operação, a companhia se voltou à otimização dos processos.
Desde o princípio, a Alvorada atravessou diferentes desafios para botar o projeto de pé. Afinal, a pequena Canarana, localizada no Vale do Araguaia, tem cerca de 25 mil habitantes e não possuía toda a estrutura de mão de obra e serviços necessária para receber um empreendimento industrial daquele porte.
Dessa forma, a companhia precisou se relacionar com a prefeitura do município, escolas, hospitais e órgãos públicos para preparar o município para a chegada de centenas de profissionais.
"Em Canarana, por exemplo, não tinha corpo de bombeiros. Imagina montar uma planta de álcool e não ter bombeiros na cidade?", brincou o executivo, ressaltando que a Alvorada Bioenergia apoiou o município na estruturação de uma unidade de corpo de bombeiros.
Quando a obra começa, os desafios se multiplicam a partir da chegada dos profissionais que vão erguer as estruturas.
"Passamos de dez, quinze desafios por ano, a ter mil. E por que falo mil? Porque vêm pessoas de todos os lados do Brasil. São pessoas de diferentes culturas, de diferentes religiões, onde você tem que dar suporte a essas pessoas, onde você tem que ter infraestrutura para suportá-las e dar casa, saúde.”
E, desde essa etapa, Mangini alerta que é preciso fazer uma distinção entre os trabalhadores que vão trabalhar na implantação da usina e os que vão continuar na companhia após o início da operação.
“O grande foco nosso, como Alvorada, foi pensar como nós ajudamos essas pessoas que vão vir viver e são colaboradores que vão ficar junto conosco para operar a planta”, diz.
São pontos básicos, como garantia de que haverá oferta escolar para os filhos dos colaboradores que estão se fixando na cidade. “Isso é uma realidade, as escolas são pequenas, muitas vezes não tem vagas, então, tenho que falar com o diretor: ‘Preciso de duas vagas para o terceiro ano, duas vagas para o quinto ano.’”, conta.
Em paralelo, depois da entrada em operação, também sugere a necessidade de formar mão-de-obra local e qualificada ao mesmo tempo.
Por isso, uma das apostas da Alvorada tem sido formar profissionais da própria região de Canarana. Mangini contou que, em parceria com o SENAI local, a companhia capacitou uma turma de 25 pessoas e mais da metade dessa turma foi incorporada à operação.
“É um mito que é impossível desenvolver mão de obra local. Só que você tem que ter a capacidade de acompanhar a pessoa e educar para o trabalho. As gerações de hoje, e ainda mais nessas regiões afastadas, não tem cultura industrial”, disse.
Tecnologia deve ser integrada
Se a Alvorada colocou as pessoas no centro da discussão, Diego Cadete, líder de negócios da vertical de agronegócio, bioenergia e bens de consumo da Siemens, chamou a atenção para outro risco da operação em escala: construir uma planta com muita tecnologia, mas sem uma arquitetura capaz de integrar os diferentes sistemas.
Para ele, essa discussão precisa começar ainda na concepção da usina, e não depois que os equipamentos já estão instalados.
“Hoje é fundamental conceber já de maneira integrada”, afirmou Cadete. “A gente está falando de ativos que começam no campo, sensoriamento, instrumentação. Muitas vezes isso não está no dia a dia, mas vai prover o dado que é relevante para a operação e para o negócio.”
A lógica é fazer com que eletrificação, automação, controle e instrumentação funcionem como partes de uma mesma estrutura. Isso permite que os dados gerados pelos equipamentos sejam utilizados não apenas pelos operadores, mas também pelas áreas de manutenção, qualidade e gestão.
Cadete argumenta que esse cuidado precisa ser tomado desde o investimento inicial porque a tecnologia, embora represente apenas uma parcela do capex de uma nova usina, permanecerá acompanhando a operação durante anos.
“Quando a gente olha o capex, a tecnologia muitas vezes é uma parte, uma fração do todo. Porém, é aquela fração que fica contigo ao longo de bons anos”, afirmou.
Essa infraestrutura também é o que abre caminho para aplicações mais avançadas, como inteligência artificial.
Questionado sobre qual deverá ser o próximo salto tecnológico da indústria, gerar ainda mais dados ou criar inteligência para transformá-los em decisões, Cadete disse que as duas frentes precisam caminhar juntas.
“Mais do que esse dado gerado, ele precisa ser interpretado. E aí é onde entra a inteligência artificial”, afirmou. Segundo o executivo, ao contextualizar as informações disponíveis, essas ferramentas podem tornar a tomada de decisão mais rápida e assertiva.
Mas a digitalização não serve apenas para decidir o que fazer enquanto a fábrica está rodando.
Cadete citou o uso de gêmeos digitais e ambientes de simulação para testar previamente equipamentos, processos e situações operacionais. Um dos exemplos apresentados foi o treinamento de operadores de caldeiras.
A comparação utilizada pelo executivo foi com a aviação: assim como pilotos acumulam horas em simuladores antes de enfrentar determinadas situações em uma aeronave real, operadores industriais podem ser expostos virtualmente a falhas e diferentes condições de operação.
“Num ambiente simulado você pode trazer vários cenários e repetir esses cenários para dar musculatura para a operação”, afirmou.
Segundo Cadete, a simulação virtual pode mitigar até 80% de determinadas dificuldades que poderiam aparecer posteriormente durante a implantação.
Plantas sob medida
Hugo Morais, diretor de negócios da Katzen, levou ao painel a visão de uma empresa que ganhou espaço rapidamente no desenho de novas plantas de biocombustíveis no Brasil.
Especializada em projetos de plantas para produção de biocombustíveis, a companhia americana ampliou rapidamente sua presença no mercado brasileiro a partir do avanço do etanol de milho nos últimos anos.
Em 2025, segundo Morais, havia participado dos projetos de 13 plantas em operação no País, o equivalente a aproximadamente 55% do mercado. Em 2026, esse número chegou a 17 unidades e deverá alcançar 22 até 2028. Entre os clientes estão grupos como Inpasa, 3tentos, Be8 e Grupo Paraíso.
Para Morais, porém, uma usina de alto rendimento não nasce da simples replicação de um projeto já existente. O desenho precisa partir das prioridades de cada cliente, que podem variar entre redução de capex, geração adicional de energia elétrica, escolha da matéria-prima ou maximização do rendimento industrial.
“Quando a gente fala de excelência, ela vem a partir da necessidade do cliente. Não é algo que a gente traz para o cliente e diz: ‘isso aqui é o certo’. A gente entende o que o cliente quer”, afirmou.
Morais usou projetos desenvolvidos no Brasil para exemplificar essas diferenças. No caso da 3tentos, a Katzen trabalhou no projeto da planta de etanol de milho de Porto Alegre do Norte (MT), inaugurada neste ano, com capacidade para processar aproximadamente 2,8 mil toneladas por dia. Uma das demandas do grupo era privilegiar a geração de energia elétrica.
A lógica, segundo Morais, é permitir que uma parcela maior da energia disponível no vapor seja aproveitada previamente para gerar eletricidade e, depois, utilizar esse vapor de menor pressão no processo industrial.
Em outros projetos, a prioridade é diferente. Para o Grupo Paraíso, a Katzen trabalha em uma planta com capacidade de processamento de 1,2 mil toneladas por dia, abaixo das grandes unidades que vêm sendo implantadas no setor.
“O Grupo Paraíso nos pediu uma planta de 1.200 toneladas. Não é o padrão que a gente vê no mercado. Eles pediram 1.200 e a gente vai entregar 1.200 toneladas”, afirmou.
Nesse caso, segundo Morais, a necessidade de geração adicional de eletricidade é menor e o projeto pode concentrar esforços na redução do investimento inicial.
“Uma grande geração adicional de eletricidade não é necessária para eles. Então a gente privilegia o capex, o investimento mais baixo”, disse.
A Katzen também trabalha em projetos que fogem do modelo predominante das usinas de milho.
No Rio Grande do Sul, a empresa participou do projeto da biorrefinaria de cereais de inverno que a Be8 está construindo em Passo Fundo e que deverá entrar em operação em 2027. A unidade foi concebida para processar trigo e produzir, além de etanol, glúten.
Nesse projeto, segundo ele, também foram utilizadas diferentes pressões de vapor, novamente procurando equilibrar eficiência operacional e investimento.
“É diferente do milho. É uma planta desenhada para trigo e extração de glúten, e o reciclo da extração de glúten volta para o processo. Então não é simplesmente um processo de milho escalado, é um processo diferenciado para aceitar o trigo”, afirmou Morais.
Apesar das diferenças de desenho, matéria-prima e estratégia, Morais afirma que existe uma lógica comum entre as plantas de maior rendimento: nenhuma etapa pode ser analisada isoladamente.
“Um engenheiro de biotecnologia me perguntou há uns três anos qual era o segredo da Katzen. Eu fiquei sem resposta e fui perguntar nos Estados Unidos. E a resposta foi: ‘não tem segredo’. O segredo são pequenos detalhes. Você tem que olhar todos os detalhes do início ao fim”, afirmou.
Segundo Morais, as plantas desenhadas pela empresa e que já estão com sua produção estabilizadas no Brasil produzem, em média, entre 445 e 446 litros de etanol por tonelada de matéria-prima, considerando o milho corrigido para 14% de umidade, além de recuperar aproximadamente 23 quilos de óleo por tonelada.
E boa parte desse resultado começa ainda na fermentação. “O etanol é criado na fermentação. Não é a destilaria que vai resolver todo o problema. Quando você tem uma excelente conversão de amido em etanol, aí você chega na destilação em uma condição muito melhor”, disse.
Morais salientou que uma maior conversão significa não apenas produzir mais combustível, mas também reduzir a quantidade de material e de água que precisa percorrer as etapas seguintes da fábrica.
“Quando você entra com altos sólidos, você carrega menos água. E, se carrega menos água, exige menos da evaporação. Tudo vai se conectando”, afirmou.
Essa lógica chega também à secagem, uma das etapas de maior consumo energético das usinas.
Segundo Morais, entre 40% e 45% do vapor consumido em uma planta pode ser destinado à secagem do DDGS. Quanto menor o volume de material e de água que chega ao equipamento, menor tende a ser o gasto energético.
“Quando eu tenho menos DDGS por tonelada, eu utilizo menos vapor, porque 40%, 45% do vapor consumido dentro da planta vai para a secagem. Eu tenho pouca coisa para secar porque já removi mais água antes”, afirmou.
O mesmo raciocínio vale para a qualidade dos coprodutos. Morais argumenta que uma fermentação mais eficiente reduz a quantidade de amido residual no DDGS e permite aumentar sua concentração de proteína.
“Tudo o que você coloca no seu processo volta para você. Toda a ineficiência que você tem desde a liquefação, fermentação, destilaria e separação vai aparecer lá na frente”, disse.
Na conta apresentada pela Katzen, essas diferenças ganham outra dimensão quando multiplicadas pela escala das plantas.
Morais comparou uma unidade capaz de produzir 445 litros de etanol por tonelada com fábricas de menor rendimento. Segundo ele, uma planta que produz 435 litros por tonelada teria uma contribuição anual aproximadamente 5% inferior. Se o rendimento cair para 425 litros, a diferença chegaria a cerca de 10%.
“Hoje o mercado ainda aceita isso. O etanol de milho ainda tem uma condição competitiva e o mercado está crescendo”, afirmou.
Mas, para Morais, a expansão da oferta deverá tornar essas diferenças de eficiência mais relevantes nos próximos anos.
“O mercado vai se regular, o mercado vai saturar. E, quando isso acontecer, as plantas que têm o maior rendimento são as que vão sobreviver”, afirmou.
Resumo
- Formação e retenção de mão de obra ganham peso à medida que novas usinas chegam a regiões sem tradição industrial
- Integração entre automação, dados e IA se torna decisiva para melhorar decisões e reduzir falhas nas operações
- Eficiência de processo passa a ser determinante para reduzir custos e sustentar margens com o amadurecimento do mercado